
 English
 Español
 عربى


Máquina tensora de tuberías inteligente
1. Ajuste inteligente, atornillado eléctrico 2. Ahorre mano de obra y mejore la eficiencia 3. El diseño es razonable, seguro y confiable 4. Par regula...
Ver detalles
Contenido
Las herramientas spud se venden en muchas más formas de las que la mayoría de los compradores esperan y las diferencias no son cosméticas. Una llave de tamaño para pernos M16 no alineará una brida M24, un spud fundido no sobrevivirá a una temporada de acero estructural y una barra de spud no es una herramienta de alineación en absoluto. Lo que sigue cubre a qué se refiere realmente el nombre, cómo hacer coincidir una punta con un orificio para perno, en qué acero insistir y dónde encaja la herramienta en una secuencia de fabricación que ya involucra equipos de corte y roscado.
Una herramienta spud es una herramienta manual cuyo extremo de trabajo es una punta de acero cónica, introducida en un orificio de perno desalineado para hacer palanca en dos partes y mantenerlas allí mientras se inserta un sujetador. La espiga es la papa; el cono hace el trabajo.
La geometría es simple, y ese es el punto. Un spud de uso general va desde aproximadamente 6 mm en la punta hasta 20 o 25 mm en el hombro, rectificado en una forma cónica poco profunda para que pueda asentarse a diferentes profundidades. Empújelo un poco y corrige un pequeño desplazamiento. Empújelo más y la articulación se moverá más. Una longitud de cuerpo de 250 a 450 mm proporciona suficiente palanca para hacer rodar una brida sin doblar permanentemente el perno.
Donde una herramienta spud gana su lugar en el sitio:
El término herramienta spud abarca al menos tres productos diferentes, y confundirlos en la etapa de compra es el error más común en esta categoría. La siguiente tabla los separa por extremo de trabajo, tamaño y modo de falla.
| Llave inglesa (podger) | Punta cónica más una mandíbula hexagonal fija | 250 a 450 mm de largo; Base cónica de 12 a 25 mm | Alineación estructural y de brida, luego ajuste | La mandíbula no puede coincidir con todos los tamaños de tuerca |
| Llave de punta estructural | Cono más largo, cuerpo más pesado, a veces una cara de martillo. | 300 a 600 mm; hasta 1,4 kilos | Montaje de acero en altura y conexiones atornilladas pesadas | Demasiado pesado y largo para trabajos de banco o de pequeño calibre |
| barra de papa | Cincel o punta sobre una barra larga y sólida | 1,0 a 1,5 m; 3 a 12 kilos | Levantar, hacer palanca, mover placa y riel | Sin extremo de llave; no alineará el orificio de un perno |
| Spud (trozo de tubería) | Muñón o pezón de soldadura corto | Coincide con el tamaño de la tubería | Boquillas, puntos de prueba, drenajes en recipientes. | No es una herramienta manual en absoluto. |
El diámetro del perno establece el orificio de paso, el orificio de paso establece la base del spud y la base del spud establece cuánta desalineación se puede extraer sin sufrir daños. Trabaja la secuencia en ese orden y la herramienta encajará a la primera.
Utilizando orificios de paso medio según ISO 273, un perno de 16 mm pasa a través de un orificio de 17,5 mm, un perno de 20 mm a través de 22mm y un perno de 24 mm a través de 26mm. Una base de perforación en aproximadamente el 85 al 90 por ciento del diámetro del orificio se asienta limpiamente y aún transfiere fuerza a la pared del orificio en lugar de a la cara del perno.
La duración es una decisión aparte. Una llave de 250 a 300 mm es adecuada para trabajos de banco y bridas pequeñas, mientras que una de 400 mm y más brinda el alcance necesario en carretes grandes y conexiones estructurales. Más largo no es automáticamente mejor: cada 100 mm adicionales de mango multiplica la fuerza disponible en el cono, y esa fuerza es la que deforma los bordes del agujero cuando una junta está muy desalineada.
Las conexiones roscadas plantean un problema de alineación diferente. Cuando un carrete está unido mediante roscas NPT, BSPT o BSPP en lugar de una brida, la cuestión de ajuste pasa a ser el acoplamiento y el sellado de la rosca en lugar del registro del orificio, y las dimensiones relevantes se establecen en este guía de tipos y tamaños de roscas de tuberías .
Una llave de punta gana dinero con los primeros 40 mm de acero, por lo que la aleación y el tratamiento térmico son más importantes que cualquier otra característica de la herramienta. El cromo-molibdeno forjado, como el 4140, con el cono endurecido a aproximadamente 40 a 45 HRC y la carrocería más blanda, es la combinación que mantiene la forma sin volverse quebradiza.
Cromo-molibdeno forjado
Acero al carbono fundido o laminado
Los mangos tubulares de acero toleran el abuso del sitio; los mangos de madera absorben los golpes pero se secan y encogen; Los mangos compuestos aislados son la única opción sensata para trabajos eléctricos, donde una clasificación de 1000 V es un requisito más que algo agradable de tener. En el lado de las mordazas, los tamaños fijos se agarran mejor, las mordazas ajustables cubren más tamaños de tuercas a costa de la pendiente, y las versiones con trinquete aceleran los recorridos largos de los pernos, pero agregan un mecanismo que la arena eventualmente encontrará.
Las herramientas de corte utilizadas a pocos metros de distancia siguen la misma lógica metalúrgica. Una matriz de roscado que ha perdido su dureza romperá una rosca de la misma manera que una punta blanda hará un agujero, razón por la cual la calidad del acero para herramientas y el tratamiento térmico pertenecen a la misma conversación de compra.
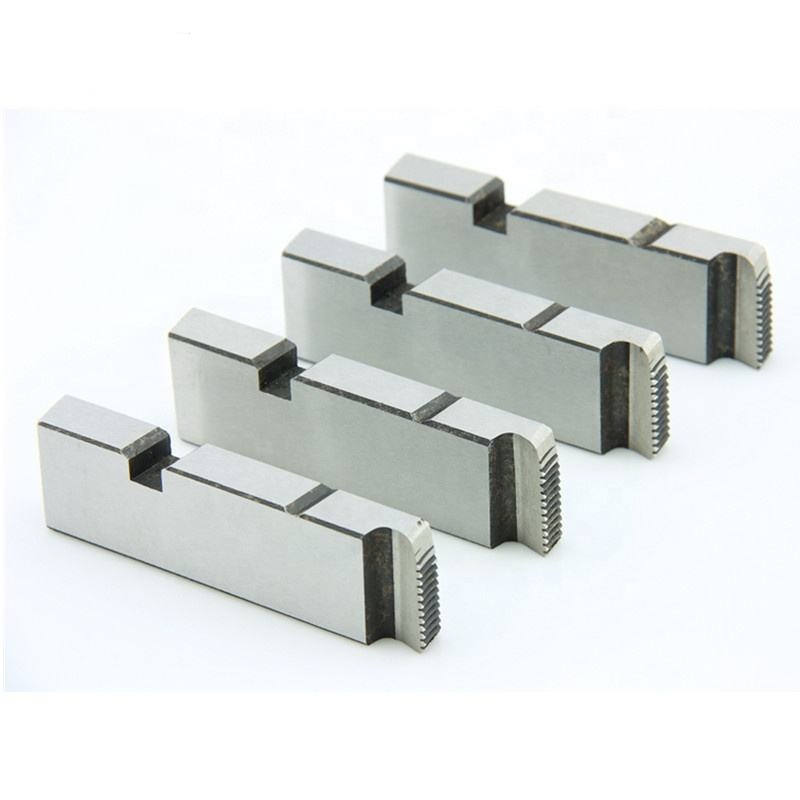 Matrices de roscado de acero de alta velocidad para máquinas roscadoras eléctricas Matrices de roscado HSS de precisión para máquinas eléctricas, ofrecidas en juegos de cuatro piezas para roscas BSPT y NPT con ranuras para eliminación de virutas y estándares marcados con láser. Ver producto →
El spud es una herramienta de ajuste. Entra después de que la tubería ha sido cortada, roscada o ranurada, y sale antes de que se aplique el torque final. Los talleres que siguen una secuencia fija en torno a esa regla rara vez necesitan escariar un agujero, y la disposición del equipo detrás de dicha secuencia se establece en estos Soluciones de fabricación e instalación de tuberías. .
El primer paso es donde se crea la mayor parte del dolor durante el ajuste. Un corte que está fuera de escuadra medio grado empuja la cara de la brida fuera de paralelo, y ninguna cantidad de palanca hará que los orificios de los pernos vuelvan a estar en una línea limpia una vez que las caras estén peleando entre sí.
 Sierra para corte en frío de metales con conversión de frecuencia Sierra en frío de 220 V y 3500 W con hoja de 355 mm y velocidad variable de 700 a 1300 rpm, con una guía de línea de sombra para la alineación de cortes en la fabricación de tuberías. Ver producto →
El segundo paso es donde se decide la calidad del hilo. Un hilo irregular en una tetina o en el extremo de un carrete cambia la longitud efectiva del conjunto en una fracción, y las fracciones son las que convierten una alineación de dos minutos en una discusión de veinte minutos con un martillo.
 Máquina roscadora inteligente para tubos DN15-DN100 El ajuste automático del diámetro de la tubería y el roscado de tuberías pequeñas en 4 segundos admiten roscas británicas, americanas y métricas en tuberías de carbono, galvanizadas, inoxidables, de aluminio y de cobre. Ver producto →
La mayoría de las fallas de las herramientas de perforación son fallas de palanca: se le pide a la herramienta que corrija más compensación de la que el agujero puede soportar. Una brida que está desalineada 5 mm necesita aflojar y reajustar la junta, no una llave más larga y más peso corporal.
Las bridas de acero inoxidable necesitan más cuidados que las de acero al carbono. La punta debe hacer contacto con la pared del orificio y nada más, porque una punta arrastrada a través de la cara de la brida manchará la superficie y le dará a la fuga un lugar para comenzar. Las arandelas endurecidas y los conjuntos estructurales de alta resistencia son igualmente implacables: una punta demasiado afilada marcará el agujero, y una punta demasiado desafilada no entrará en absoluto. Una gota de antiagarrotamiento en el spud lo mantiene libre en condiciones húmedas y reduce la irritación en los orificios de acero inoxidable.
Compre primero por tamaño de orificio, en segundo lugar por acero y en tercer lugar por tipo de mandíbula; cualquier otra característica es preferencia. Una breve lista de verificación mantiene la decisión en el orden correcto.
Se utiliza una herramienta de perforación para hacer palanca en los orificios de los pernos desalineados y alinearlos y sujetar la junta mientras se coloca un sujetador. La punta cónica entra en el orificio, la junta rueda hasta quedar registrada y el perno entra sin fuerza. Es un equipo estándar para el montaje de bridas, montaje de estructuras de acero y alineación de elementos prefabricados.
Un perno de 5/8 de pulgada pasa a través de un orificio de paso de aproximadamente 17,5 mm, por lo que una base de 15 a 16 mm encaja correctamente. Una llave con una base de 12 mm vibrará en el orificio y una llave con una base de 20 mm se calzará antes de alcanzar la profundidad de trabajo.
Sí, en la mayoría de los mercados de habla inglesa los dos nombres describen la misma herramienta: una punta cónica combinada con una mandíbula hexagonal. El uso regional varía y, en América del Norte, la versión estructural a menudo se llama simplemente llave de punta o pasador con una llave adjunta.
Puede, con cuidado. El cono debe tocar sólo la pared del orificio, nunca la cara de la brida o el área de asiento de la junta, y el orificio debe estar limpio y ligeramente lubricado. Para trabajos higiénicos o de acero inoxidable de alta pureza, un pasador de alineación con punta blanda es la opción más segura.

1. Ajuste inteligente, atornillado eléctrico 2. Ahorre mano de obra y mejore la eficiencia 3. El diseño es razonable, seguro y confiable 4. Par regula...
Ver detalles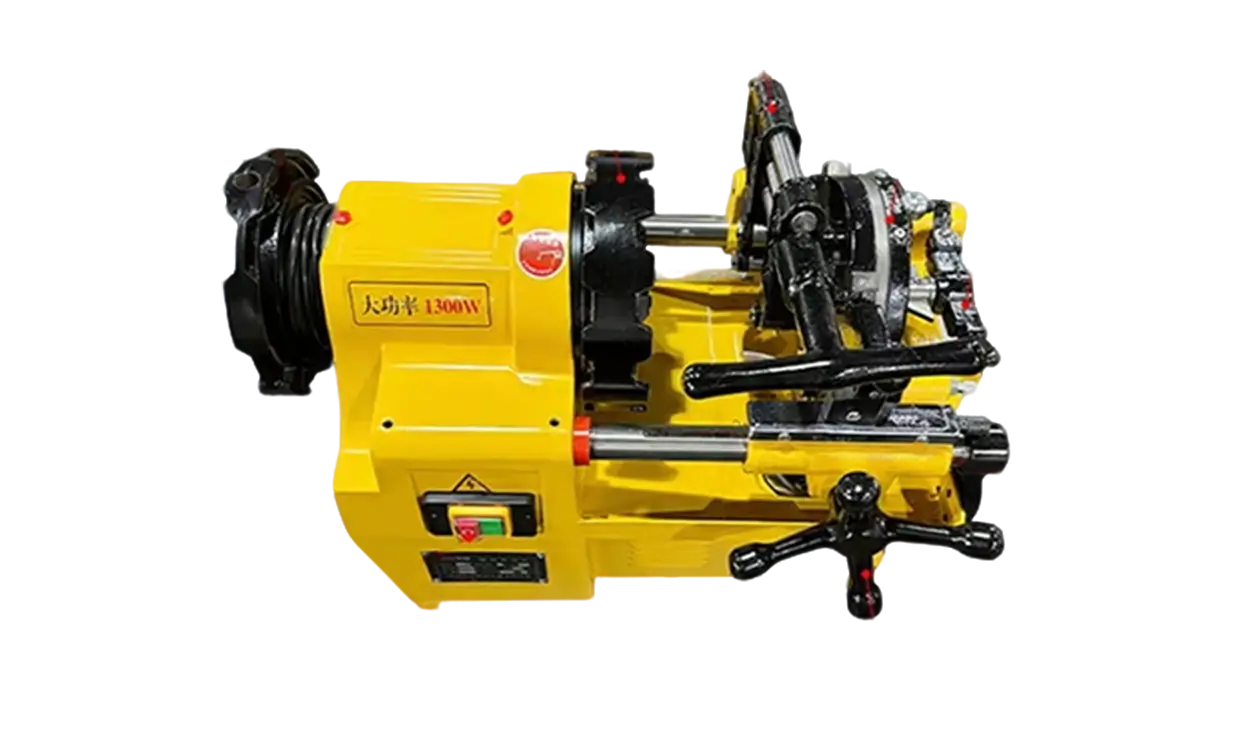
Esta máquina roscadora de tuberías eléctrica de doble velocidad SQ65 de 2,5 pulgadas y 15-65 mm es una herramienta industrial profesional diseñada par...
Ver detalles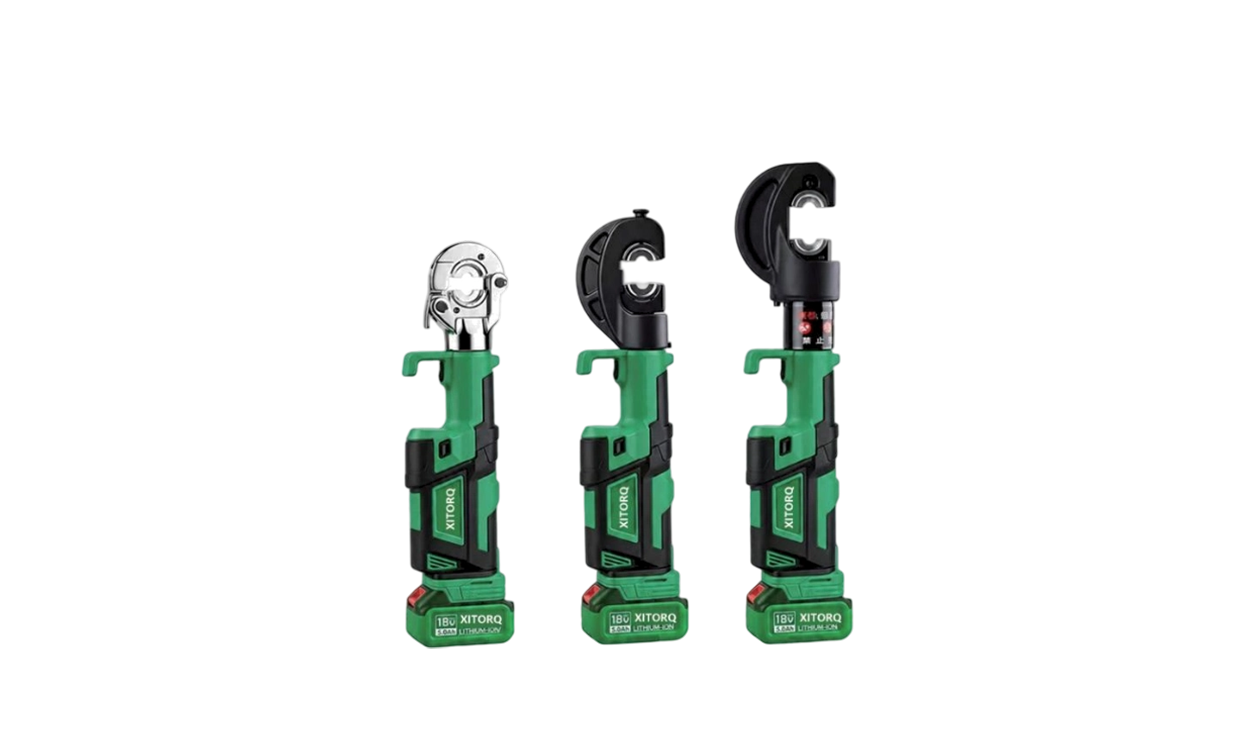
Esta herramienta de engarzado hidráulico de iones de litio de 18 V es una herramienta hidráulica portátil diseñada para engarzar terminales de cabl...
Ver detalles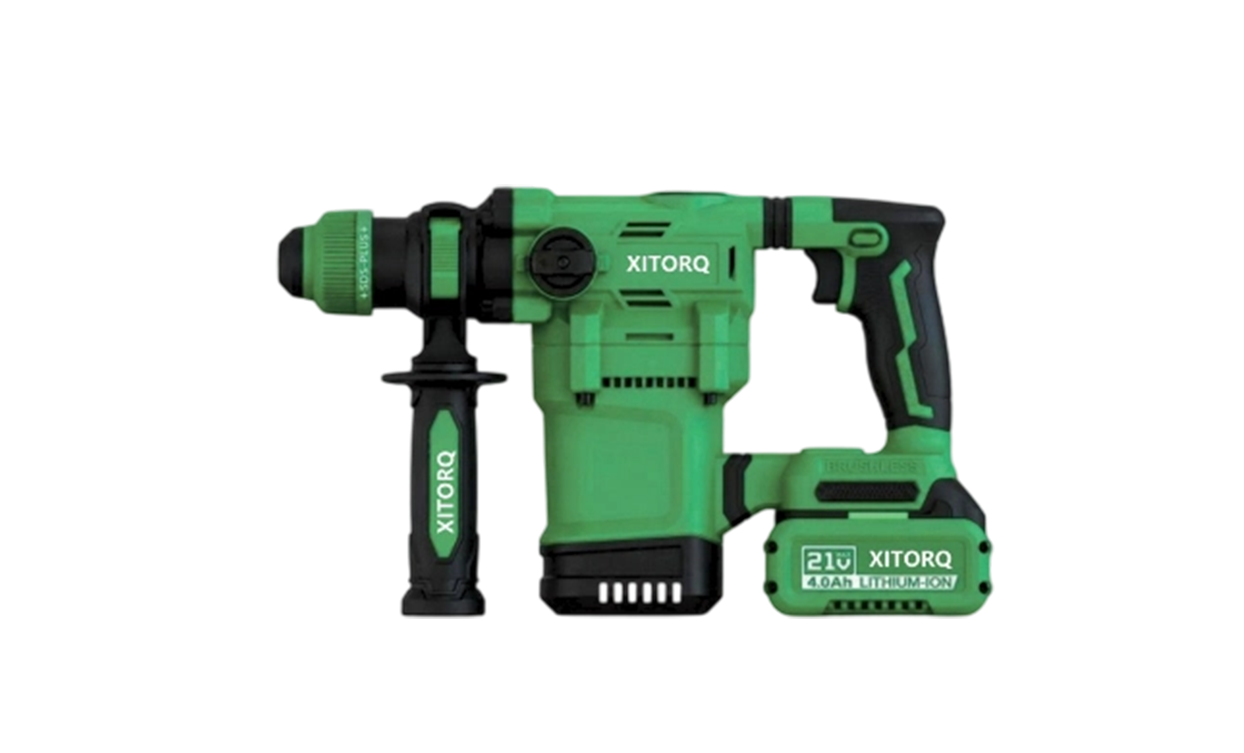
Este martillo perforador sin escobillas de iones de litio de 21 V es una herramienta de calidad industrial diseñada para perforar y cincelar concre...
Ver detalles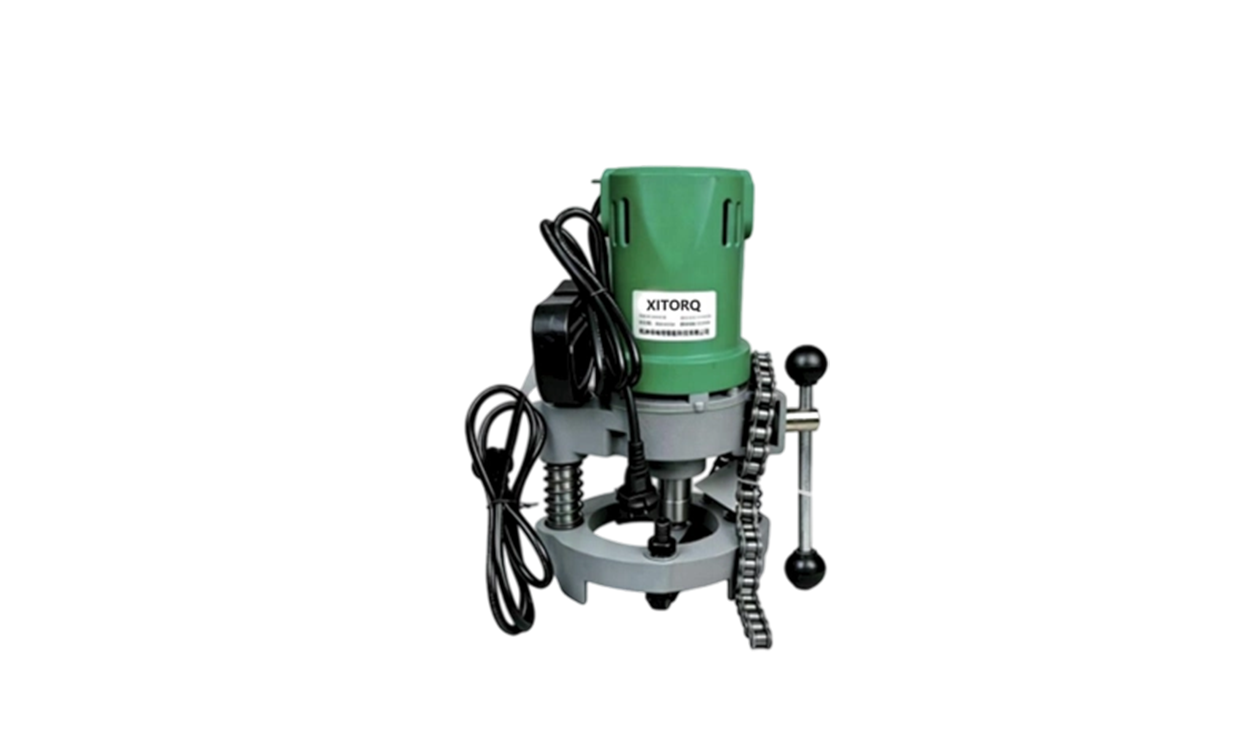
Esta máquina perforadora de tuberías contra incendios de 220 V es un dispositivo profesional diseñado para cortar orificios en tuberías de plomería...
Ver detalles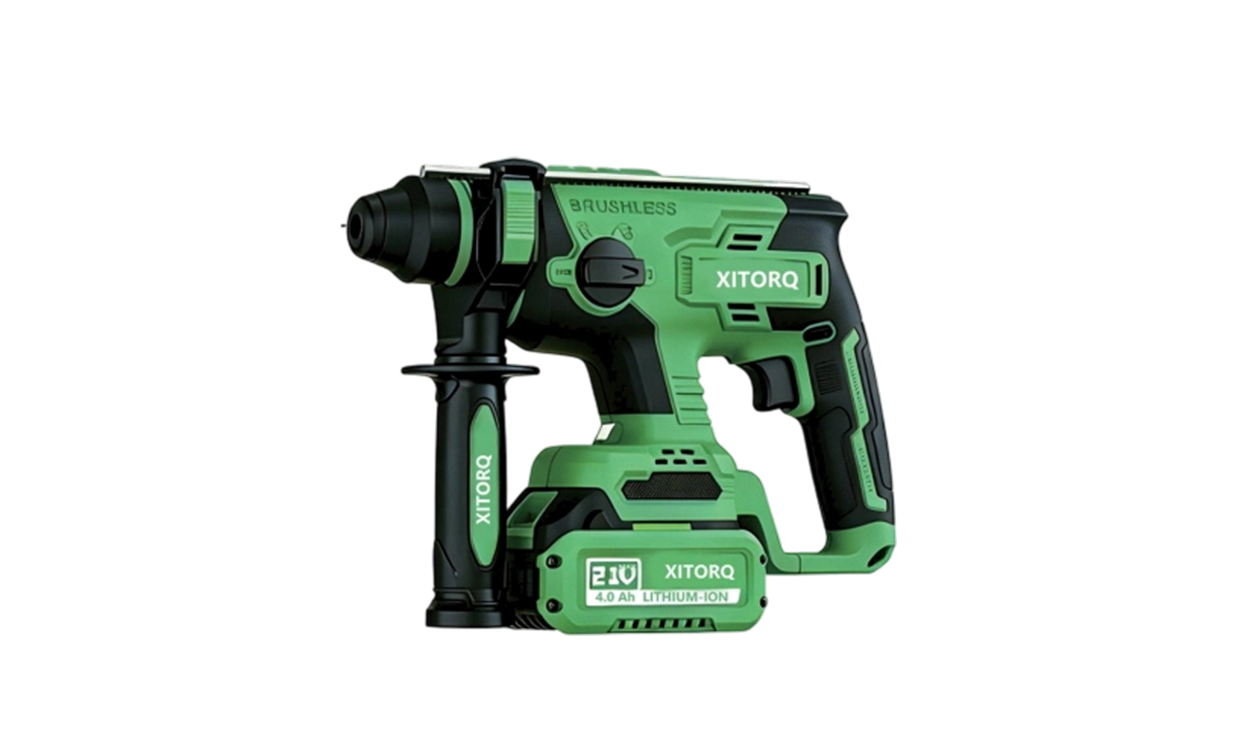
El martillo perforador sin escobillas de alto magnetismo e iones de litio de 21 V XJ.709 es un martillo de grado industrial de la marca Xiaojia. Eq...
Ver detalles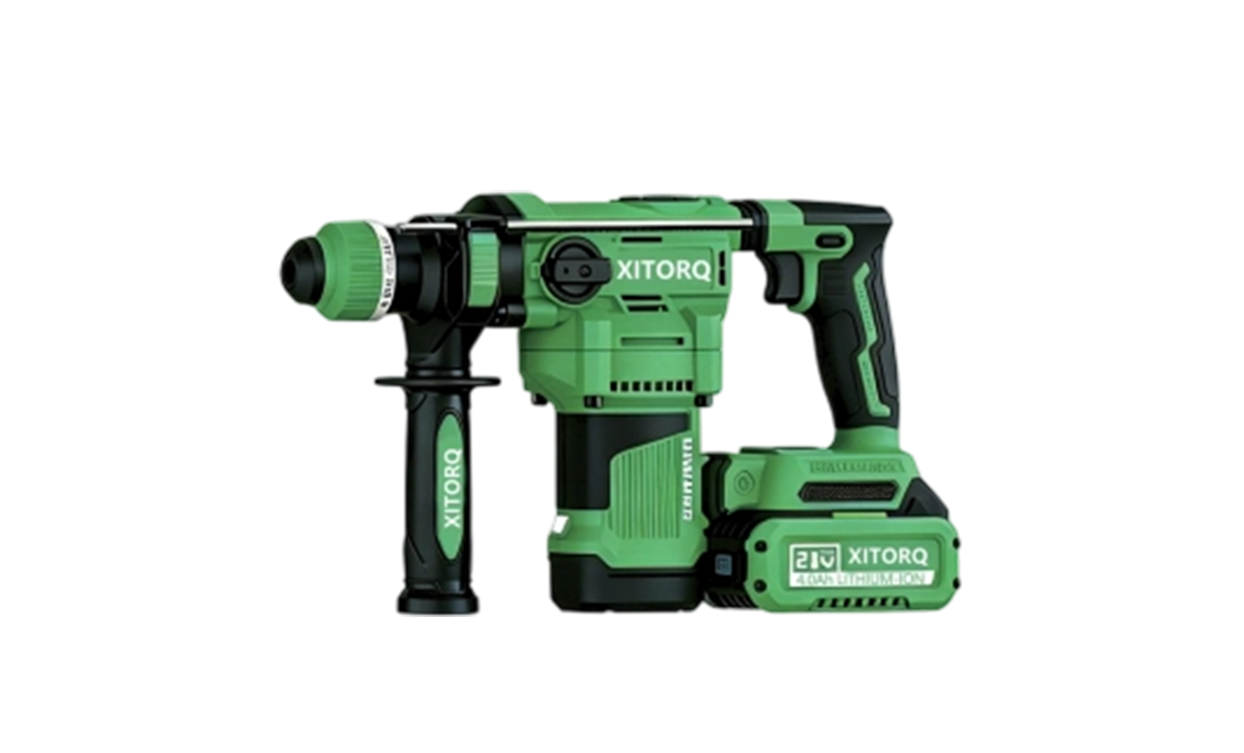
El martillo perforador sin escobillas altamente magnético de iones de litio de 21 V XJ.728 es un martillo industrial de alta resistencia de la marc...
Ver detalles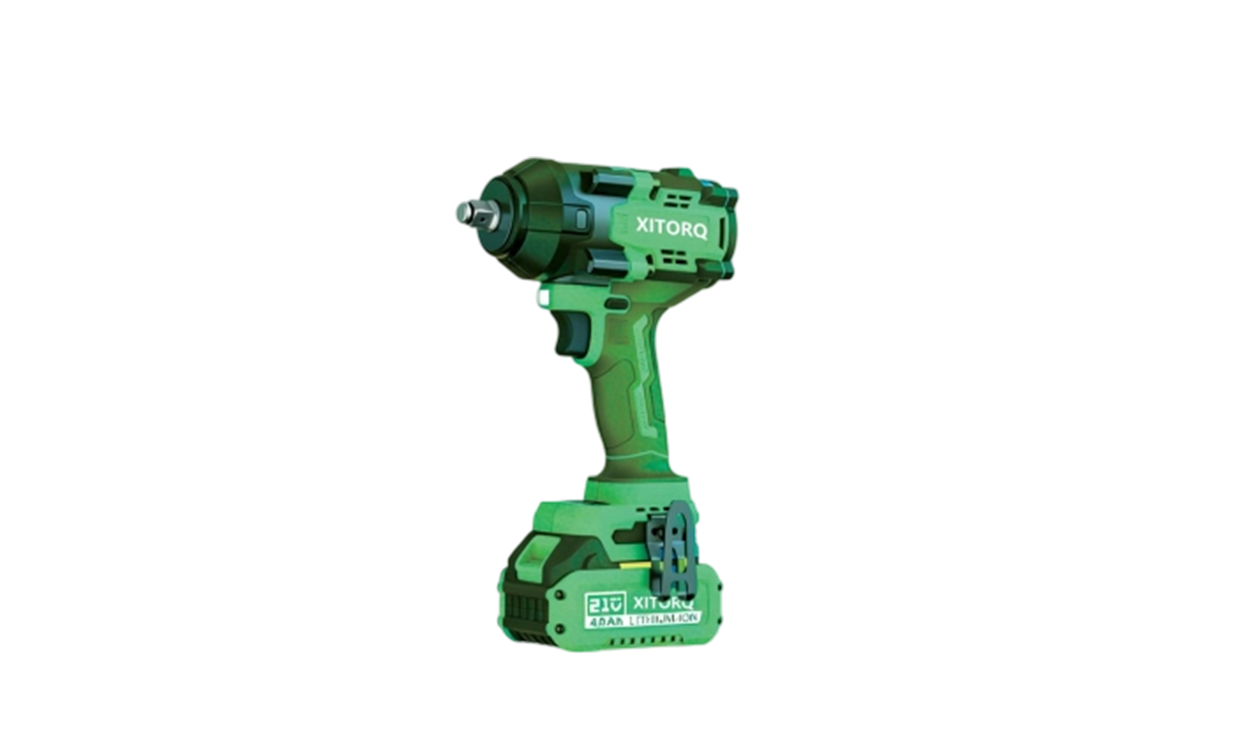
La llave de impacto sin escobillas de iones de litio de 21 V XJ.580 es una herramienta de grado industrial de servicio mediano de la marca Xiaojia....
Ver detalles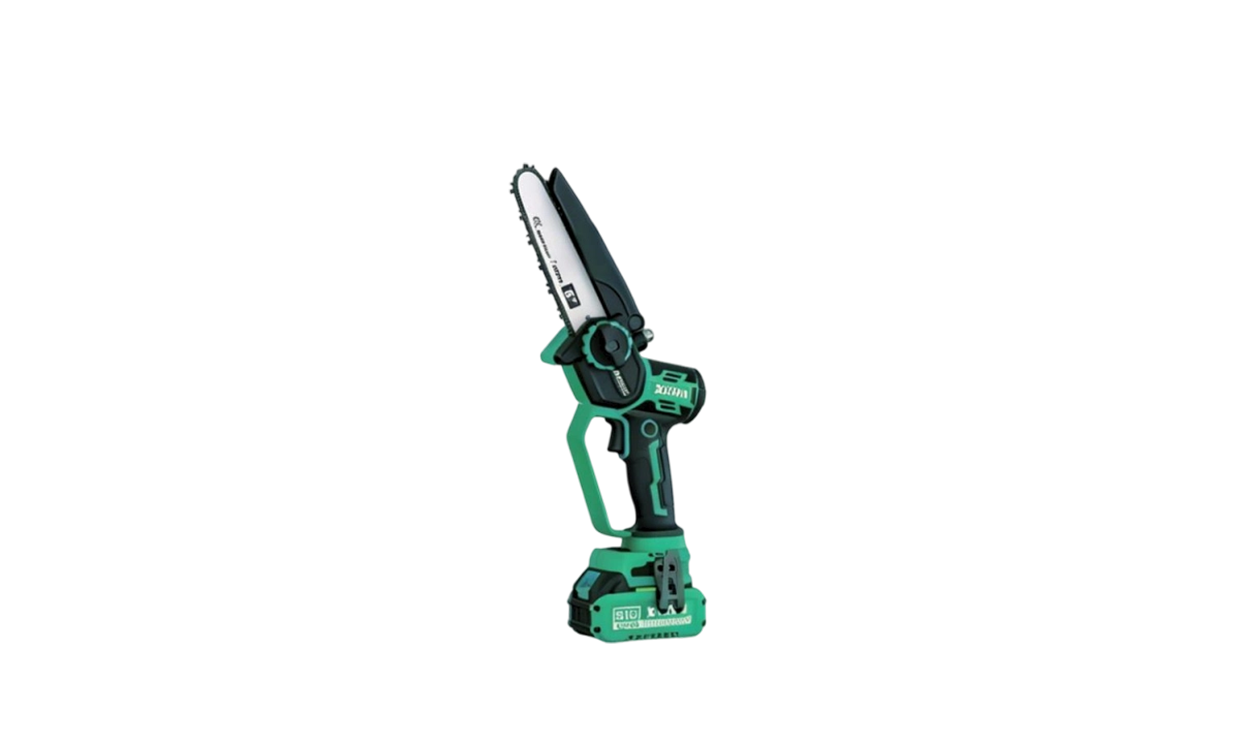
La motosierra eléctrica sin escobillas XJ.206 16V 6" es una motosierra de iones de litio de tamaño mediano de la marca Xiaojia. Impulsado por un...
Ver detalles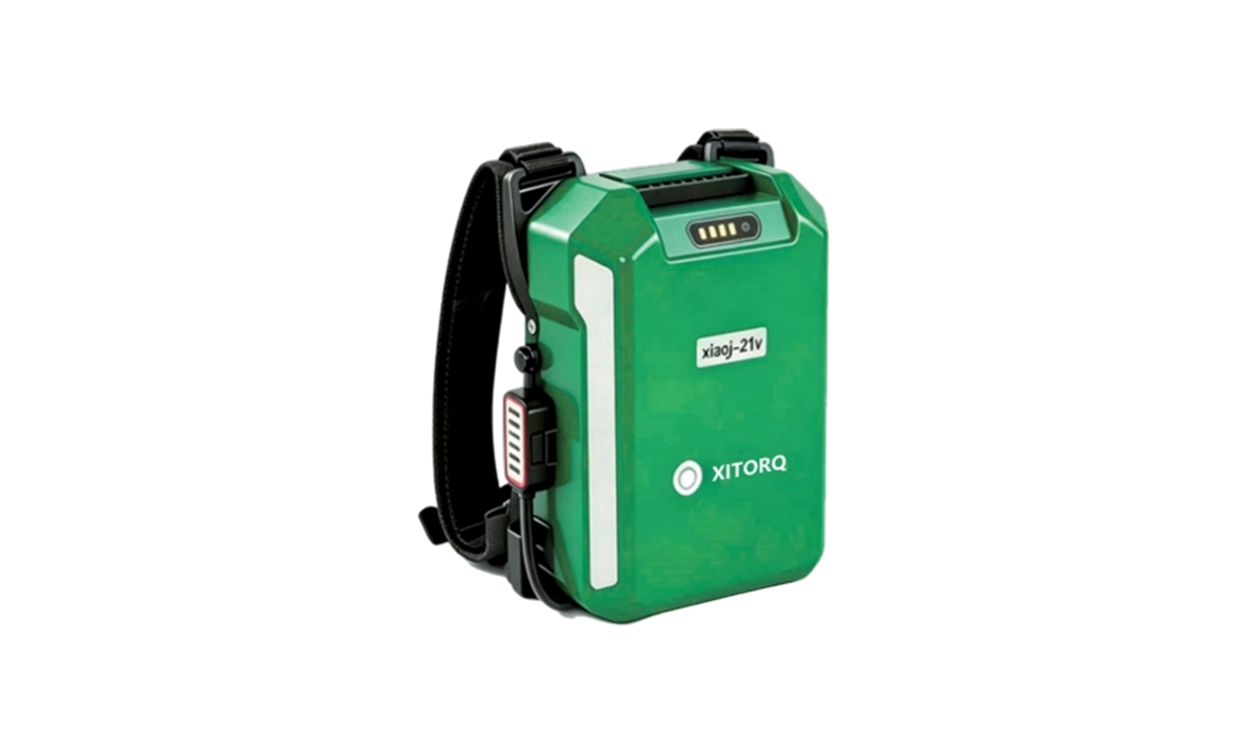
Este paquete de baterías de litio de mochila es una fuente de alimentación portátil de gran capacidad diseñada para el funcionamiento continuo prol...
Ver detalles
Derechos de autor © por Hangzhou Xinabo Intelligent Electromechanical Technology Co., Ltd Derechos reservados. Fabricantes de roscadores de tuberías
