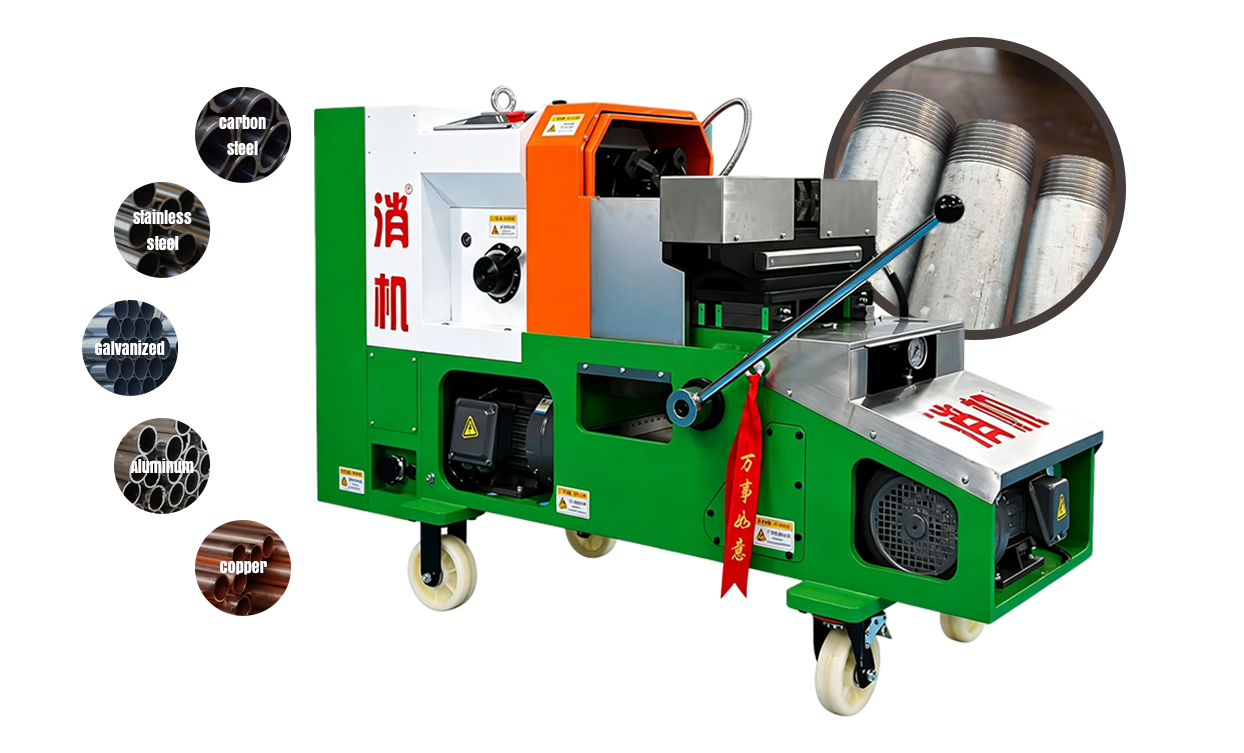
Cómo la geometría de corte influye en el acabado de las roscas en las máquinas roscadoras eléctricas
La geometría de vanguardia en Troqueles roscadores de acero de alta velocidad determina directamente tanto la forma del chip como la calidad de la superficie de la rosca. Los factores clave incluyen el ángulo de inclinación, el ángulo de relieve y el perfil de las ranuras de extracción de virutas. En una máquina roscadora eléctrica, la velocidad de rotación es constante y alta; por lo tanto, la matriz debe poder cortar el material sin fricción excesiva que provoque endurecimiento por trabajo o roscas rotas.
Un troquel bien diseñado utiliza una acción de corte progresiva a través de su cable biselado. En lugar de forzar la forma completa del hilo en una sola revolución, el cable distribuye la carga de corte entre varios dientes. Esto reduce la presión radial sobre la tubería y ayuda a mantener la redondez —, un desafío común al enroscar tubos de paredes delgadas o de metal blando.
La evacuación de virutas se vuelve especialmente crítica en diámetros superiores a 2 pulgadas. En este caso, el volumen de material eliminado es considerable. Nuestras matrices de roscado de acero de alta velocidad cuentan con ranuras pulidas y en el ángulo adecuado que expulsan las virutas tangencialmente, lo que evita el nuevo corte de virutas que de otro modo rayarían el flanco del hilo nuevo. En Hangzhou Xinabo, cada generación de geometría de matriz se valida en nuestras propias máquinas roscadoras inteligentes para garantizar que el flujo del chip nunca interfiera con el ciclo de sujeción e indexación.
- Un ángulo de gancho agresivo pero controlado reduce la resistencia al corte hasta en 20% sobre tubería de acero dulce.
- Un relieve radial de 3° a 5° detrás del filo minimiza la resistencia del talón sin comprometer la resistencia del filo.
- Las ranuras rompevirutas correctamente redondeadas evitan virutas largas y fibrosas que pueden envolver el cabezal de la matriz.
Selección del tamaño correcto del conjunto de matrices para horarios de tuberías comunes
El diámetro exterior de una tubería varía no sólo con su tamaño nominal sino también con su programa de paredes. Para Troqueles roscadores de acero de alta velocidad utilizado en roscas de tuberías cónicas, la matriz debe acoplarse a la tubería con el diámetro inicial correcto para cortar una rosca con la longitud de acoplamiento hermética adecuada. Un desajuste puede provocar que las roscas toquen fondo antes de sellar o, por el contrario, dejen una altura de rosca insuficiente.
En la práctica, una tubería Schedule 40 de 1 pulgada tiene un diámetro exterior de 1,315 pulgadas, mientras que una tubería Schedule 80 del mismo tamaño nominal tiene el mismo diámetro exterior pero una pared más gruesa. La matriz de roscado corta la superficie exterior, por lo que el juego de matrices para tuberías nominales de 1 pulgada debe adaptarse a esta tolerancia de DO. Las configuraciones de juego de 4 piezas que proporcionamos cubren los diámetros utilizados con más frecuencia en protección contra incendios y plomería, y cada juego de matrices está dimensionado para cumplir con los rangos de diámetro exterior estándar según ASME B36.10.
Cobertura típica de juegos de matrices de roscado de acero de alta velocidad para máquinas roscadoras eléctricas
| Establecer configuración |
Rango de tamaño de tubería nominal |
Enfoque de la aplicación |
| Juego de 1/2"–3/4" |
DN15–DN20 |
Ramales de aspersores, fontanería residencial |
| Conjunto de 1"–2" |
DN25–DN50 |
Tuberías verticales, elevadores principales de suministro de agua |
| Juego de 2,5"–4" |
DN65–DN100 |
Cabezales principales contra incendios, tuberías de procesos industriales |
Hangzhou Xinabo ha diseñado estas matrices de roscado de acero de alta velocidad para que coincidan con la velocidad de alimentación y la salida de par de nuestras máquinas roscadoras eléctricas, garantizando que desde el diámetro más pequeño hasta el más grande del conjunto, la matriz se acople suavemente sin imponer cargas de choque al motor.
Consideraciones sobre inspección de subprocesos e intercambio de campo entre BSPT y NPT
Aunque tanto BSPT (British Standard Pipe Taper) como NPT (National Pipe Taper) son roscas cónicas con un 1:16 relación de conicidad, sus formas de rosca son incompatibles. BSPT utiliza a 55° ángulo incluido con raíces y crestas redondeadas, mientras que NPT emplea un 60° ángulo con crestas y raíces aplanadas. Cuando las matrices de roscado de acero de alta velocidad están diseñadas para cortar ambos estándares, la geometría de la matriz debe dedicarse con precisión a un perfil — no existe una matriz universal.
La verificación en el campo se puede realizar rápidamente con un medidor de paso de rosca y una plantilla de perfil. El paso para un hilo BSPT de 1/2 pulgada es de 14 hilos por pulgada, idéntico al NPT, lo que a menudo conduce a una identificación errónea. Sin embargo, la diferencia se hace evidente con un comparador de perfiles o incluso con una comprobación visual bien iluminada de la forma de la cresta. Una regla confiable: si la cresta parece claramente redondeada y las marcas en el accesorio indican "Rp" o "Rc", el troquel debe tener una configuración BSPT.
La aplicación del sellador también difiere. Las roscas NPT requieren rutinariamente cinta de PTFE o sellador líquido aplicado a la rosca macho, mientras que los sistemas BSPT, particularmente aquellos que siguen la norma ISO 7-1, pueden depender más de la interferencia de metal con metal de la unión cónica, utilizando un compuesto de unión con moderación. El uso de una matriz de roscado de acero de alta velocidad con marca NPT en un trabajo BSPT comprometerá el sello incluso con sellador pesado, porque el área de contacto del flanco de la rosca se reduce por el desajuste del ángulo.
Nuestras matrices de roscado de acero de alta velocidad están disponibles en variantes dedicadas BSPT y NPT, y Hangzhou Xinabo garantiza que cada juego esté marcado con láser con el estándar de rosca para eliminar conjeturas en sitios de construcción de estándares mixtos.
Maximizar la vida útil de la matriz HSS mediante el monitoreo del estado del borde de corte
Las matrices de roscado de acero de alta velocidad pueden soportar cientos de ciclos de roscado antes de requerir un nuevo afilado, pero su longevidad depende en gran medida del reconocimiento de los primeros signos de degradación de los bordes. El indicador de campo más práctico es el aumento del consumo de corriente del motor en la máquina roscadora eléctrica. Un aumento de 10% a 15% por encima de la corriente de referencia para un tamaño de tubería determinado sugiere que los bordes cortantes se están redondeando y la fricción está aumentando.
La inspección visual con aumento revela tres etapas de desgaste:
- Desgaste inicial del flanco: Un desgaste fino y uniforme de hasta 0,1 mm es normal y no afecta la precisión de la rosca.
- Formación del cráter: Los hoyos localizados en la cara del rastrillo indican que el HSS se está ablandando térmicamente en el punto de contacto; la lubricación debe verificarse inmediatamente.
- Chipping de borde: el microchip a lo largo del borde que forma la cresta crea picos de hilo rugosos y es una señal definitiva de que es necesario volver a moler.
Al volver a afilar, es fundamental eliminar la misma cantidad de material de cada diente de corte para preservar la concentricidad de la matriz. Incluso un 0,02 mm La asimetría puede provocar que el hilo se corte fuera de ronda. En Hangzhou Xinabo, nuestras matrices de roscado de acero de alta velocidad se muelen con precisión a partir de una pieza en bruto HSS sólida con un espaciado de dientes equilibrado, de modo que después del rectificado profesional mantienen la tolerancia de forma original y continúan produciendo uniones de tuberías ajustadas y confiables.

 English
 Español
 عربى