
 English
 Español
 عربى


Conversión de frecuencia Sierra de corte en frío de metal
1. Rendimiento de próxima generación, que ofrece más de 3500 cortes precisos con cada cuchilla 2. Tecnología de motor inteligente 3. Guía de líneas de...
Ver detalles
Contenido
Un equipo que acondiciona un almacén frigorífico tiene 60 tramos de conducto rígido galvanizado de 1-1/4 pulgadas para cortar, escariar y roscar antes de que suba un solo colgador. Con un enhebrador de trinquete en un trípode que requiere aproximadamente dos minutos de arranque por extremo, más configuración y aceite. Con una máquina que sujeta el tubo y alimenta un cabezal de troquel inundado de aceite, el mismo extremo tarda cerca de 15 segundos. La distancia entre esos dos números es el argumento principal para elegir el roscador de conductos adecuado, y la razón por la que la decisión merece más reflexión que un vistazo a una página de catálogo.
Esa definición oculta las partes que realmente importan en el sitio: qué tamaños cubre la herramienta, si el cabezal del troquel mantiene una verdadera conicidad de 1:16 hasta el centésimo corte, cómo se sostiene la tubería y dónde terminan las virutas y el aceite de corte. Las secciones siguientes siguen el orden en que un capataz o comprador suele responder a esas preguntas.
Un roscador de conductos corta el mismo perfil NPT que se usa en tuberías de acero, razón por la cual un acoplamiento rígido gira con la mano y luego se aprieta con una o dos vueltas de llave.
Tres detalles deciden si eso sucede: la conicidad, el número de hilos y la longitud del hilo. NPT es una rosca cónica a 1:16, aproximadamente 1,79 grados por lado, por lo que la junta se aprieta a medida que se acopla y el cono mismo realiza la mayor parte del sellado. El número de hilos cambia con el tamaño comercial, razón por la cual un cabezal de troquel cubre una variedad de tamaños y un segundo cabezal cubre el resto.
| Tamaño del comercio del conducto | Hilos por pulgada | Grupo típico de cabezales de troquel |
| 1/2 pulg. | 14 | 1/2 a 1 pulg. |
| 3/4 pulg. | 14 | 1/2 a 1 pulg. |
| 1 pulg. | 11.5 | 1/2 a 1 pulg. |
| 1-1/4 pulg. | 11.5 | 1-1/4 a 2 pulg. |
| 1-1/2 pulg. | 11.5 | 1-1/4 a 2 pulg. |
| 2 pulg. | 11.5 | 1-1/4 a 2 pulg. |
| 2-1/2 pulg. | 8 | 2-1/2 a 4 pulg. |
| 3 pulg. | 8 | 2-1/2 a 4 pulg. |
| 4 pulg. | 8 | 2-1/2 a 4 pulg. |
La longitud del hilo importa tanto como el paso. Un acoplamiento debe subirse a mano en la mayor parte de su longitud y terminarse con una llave; un corte de rosca demasiado largo llega al fondo antes de que la unión esté apretada, y un corte demasiado corto deja el acoplamiento sin lograr un acoplamiento total.
Elija la herramienta contando hilos por turno en lugar de por el tamaño más grande en los dibujos: un enhebrador de trinquete manual tiene sentido hasta aproximadamente 1-1/4 pulgadas y una docena de puntas por día, mientras que una máquina gana tan pronto como un trabajo pasa de 1-1/2 pulgada o treinta puntas por turno.
Un motor se encuentra entre los dos: hace girar un cabezal de troquel manual desde un taladro o motor dedicado, lo que elimina el arranque pero deja la sujeción, el engrase y el control de la viruta en manos del operador. Este es un buen compromiso en trabajos de servicio donde la tubería ya está fijada en su lugar y no puede llegar a una máquina.
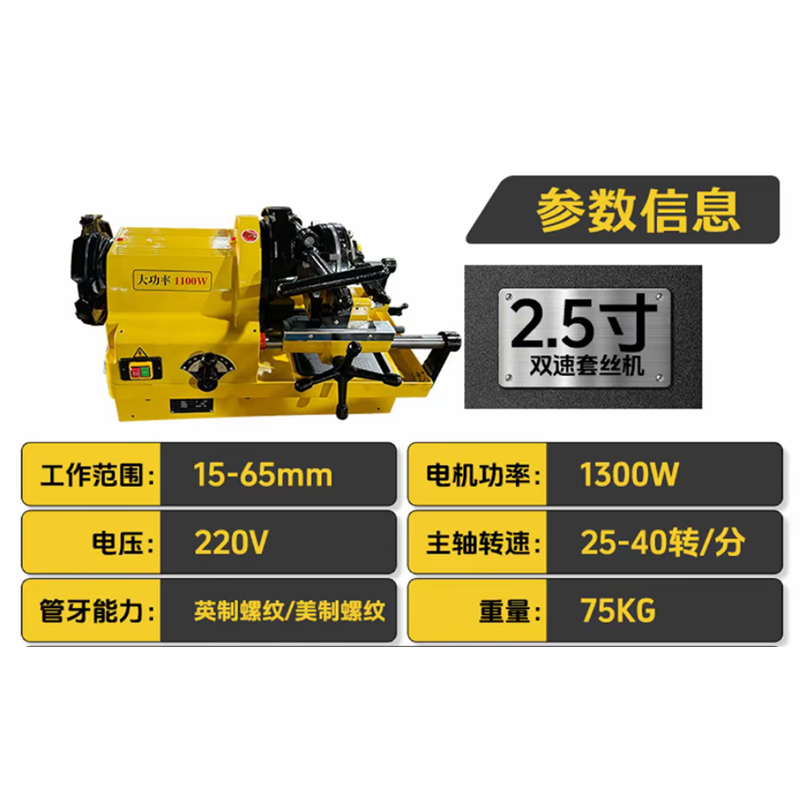 Máquina roscadora de tubos eléctrica de doble velocidad SQ65 de 2,5 pulgadas Para trabajos de servicio en tuberías fijas, esta máquina de doble velocidad de 15 a 65 mm incluye tres juegos de matrices y admite roscado BSPT/NPT. Ver producto →
Una rosca pasa cuando está completamente formada, ahusada a 1:16, libre de crestas rotas o dobladas y lo suficientemente larga como para permitir que el acoplamiento se enganche en toda su longitud diseñada.
Tres comprobaciones cubren casi todas las fallas observadas en el campo y las tres toman menos de un minuto por finalización.
El lenguaje del código agrega una cuarta verificación: el NEC requiere que las roscas en conductos metálicos rígidos se corten a dimensiones cónicas estándar, por lo que un acoplamiento hecho con la forma de rosca estándar encajará. Los trabajos mixtos que combinan válvulas importadas con acoplamientos nacionales son donde suele comenzar la confusión, y las diferencias entre NPT, BSPT y BSPP se establecen en este guía de tamaño y tipo de hilo eso vale la pena guardarlo en el camión.
Compare cuatro números antes de comparar precios: el rango de tamaño, la velocidad del husillo, el tiempo de cambio del cabezal de troquel y el peso de la máquina con el depósito de aceite lleno.
Una máquina que mide entre 1/2 y 4 pulgadas maneja la abrumadora mayoría de los trabajos de construcción, y una caja de cambios de dos velocidades importa más que la potencia bruta porque los troqueles grandes necesitan torque, no RPM. El tiempo de cambio es el número que los compradores olvidan cronometrar: un cabezal que cambia en diez segundos ahorra más turno que un husillo ligeramente más rápido.
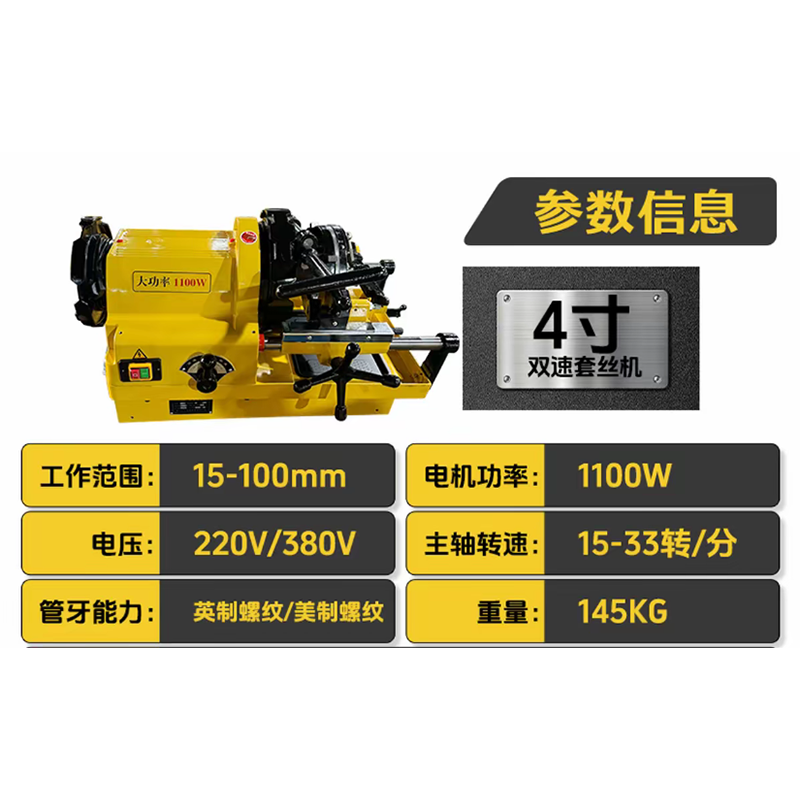 Máquina roscadora de tubos eléctrica de doble velocidad SQ100 de 4 pulgadas Una opción de doble velocidad de 1/2 a 4 pulgadas con tres juegos de troqueles, adecuada para tuberías industriales y de construcción donde el rango y la estabilidad del roscado son importantes. Ver producto →
En la fabricación de gran volumen, los dos pasos más lentos son colocar el tubo y llevar aceite al troquel. un máquina roscadora inteligente con sujeción automatizada y ataques de entrega controlada de petróleo, y el tiempo ahorrado por final es lo que generalmente justifica el costo de capital en un proyecto de varios meses.
El acabado de la rosca lo decide la matriz y el aceite mucho más que la potencia del motor, y ambos son baratos de controlar.
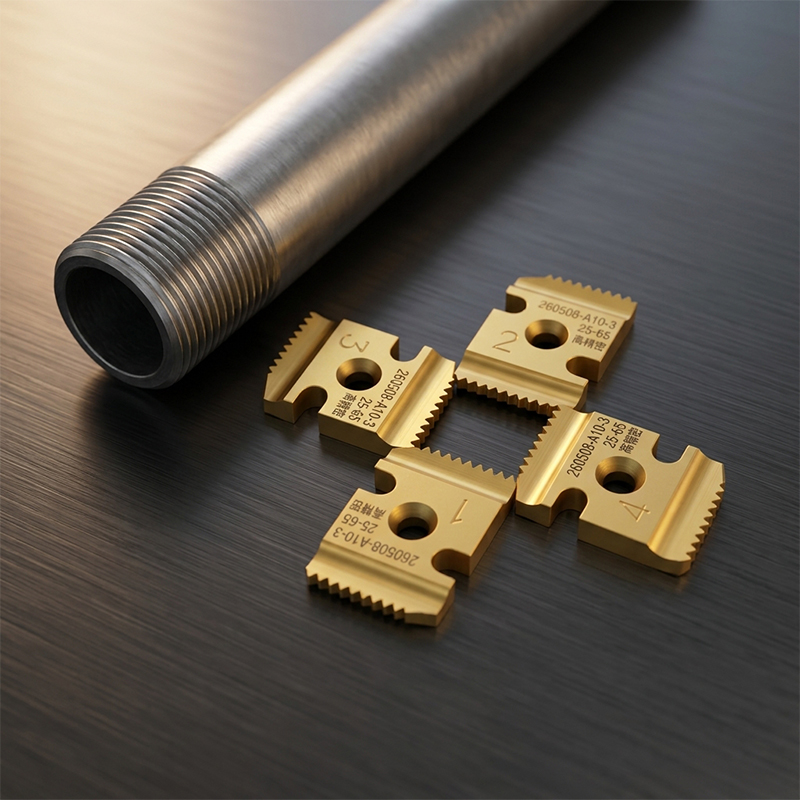 Matrices de roscado de doble filo para máquinas roscadoras inteligentes Cuando el acabado de la rosca depende del troquel, este juego de repuesto de cuatro piezas ofrece corte de doble filo y opciones BSPT, NPT y métricas. Ver producto →
No. EMT se une con tornillos de fijación o accesorios de compresión porque su pared es demasiado delgada para sostener una rosca cónica. Al forzar un troquel en EMT, se colapsa el extremo y se arruina tanto la tubería como el asiento del accesorio.
NPT cónico estándar con un cono de 1:16. Los acoplamientos, casquillos y conectores fabricados con la forma de rosca estándar se deslizarán manualmente sobre una rosca correctamente cortada y se levantarán con una o dos vueltas de llave.
Lo suficientemente largo como para que el acoplamiento se suba manualmente en la mayor parte de su longitud y termine con una llave. Las roscas cortadas más largas de lo que el acoplamiento puede tragar tocarán fondo y dejarán la unión suelta.
Sí. El aceite enfría el troquel, elimina las virutas y controla el acabado de la superficie. El corte en seco acorta drásticamente la vida útil del troquel, produce crestas desgarradas y hace que las dimensiones de la rosca se desvíen a medida que el troquel se calienta.

1. Rendimiento de próxima generación, que ofrece más de 3500 cortes precisos con cada cuchilla 2. Tecnología de motor inteligente 3. Guía de líneas de...
Ver detalles
El Compresor de aire serie F1680 está diseñado para un suministro de aire estable y eficiente, con tecnologías centrales de compresión multicilíndrica...
Ver detalles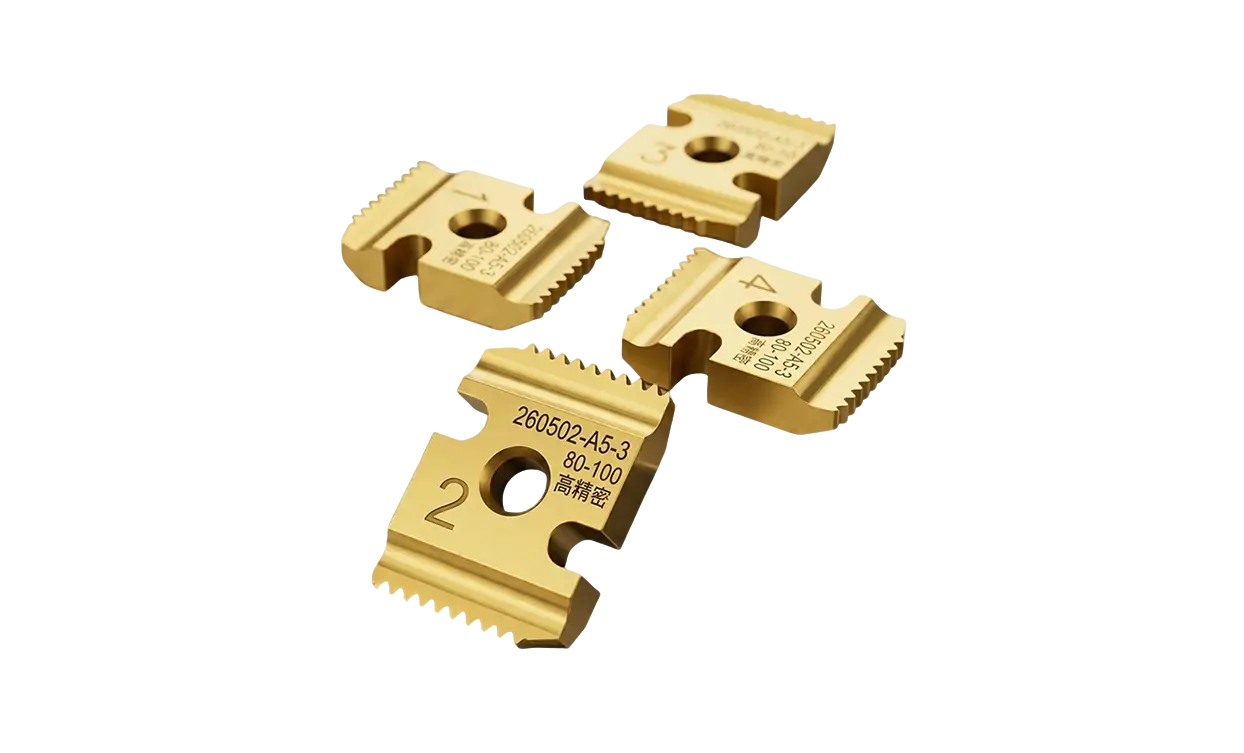
Compatibilidad especializada: Diseñados exclusivamente para máquinas roscadoras inteligentes, los troqueles cuentan con una estructura mecanizada de a...
Ver detalles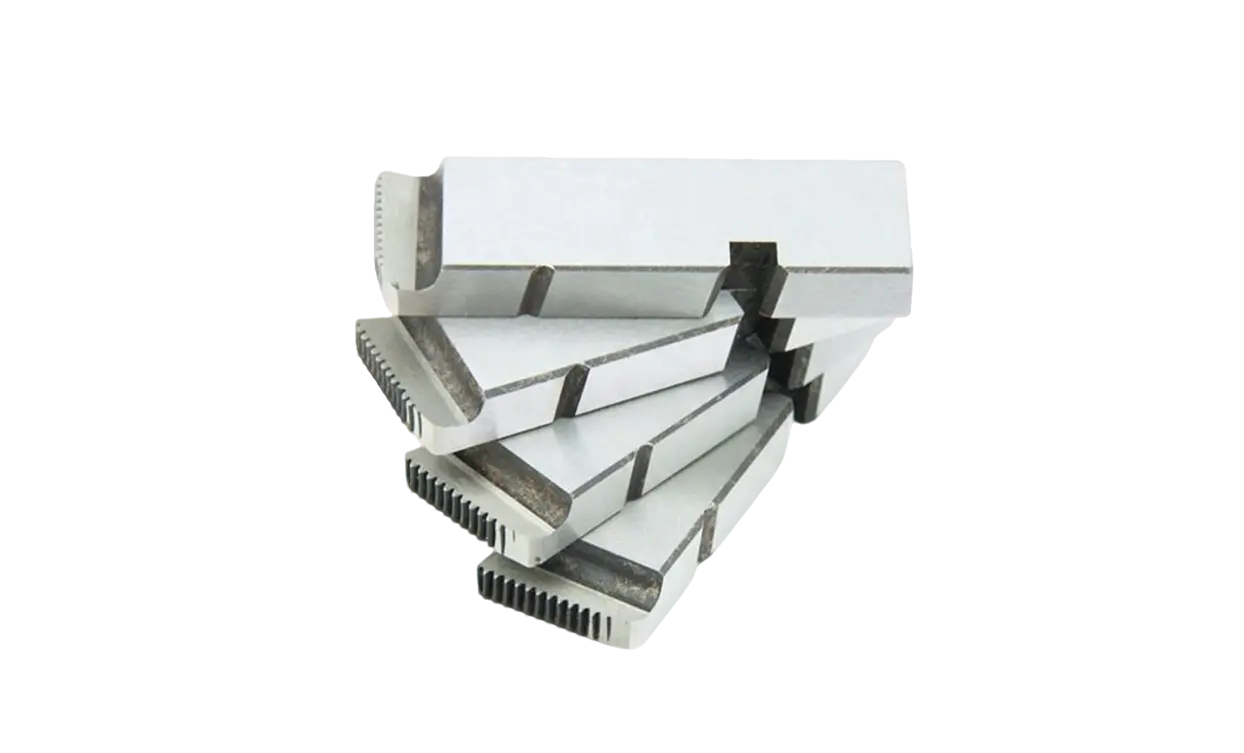
Material y rendimiento del núcleo: fabricados con acero de alta velocidad (HSS), los troqueles de roscado presentan una excelente dureza, resistencia ...
Ver detalles
Esta herramienta de engarzado hidráulico de iones de litio de 18 V es una herramienta hidráulica portátil diseñada para engarzar terminales de cabl...
Ver detalles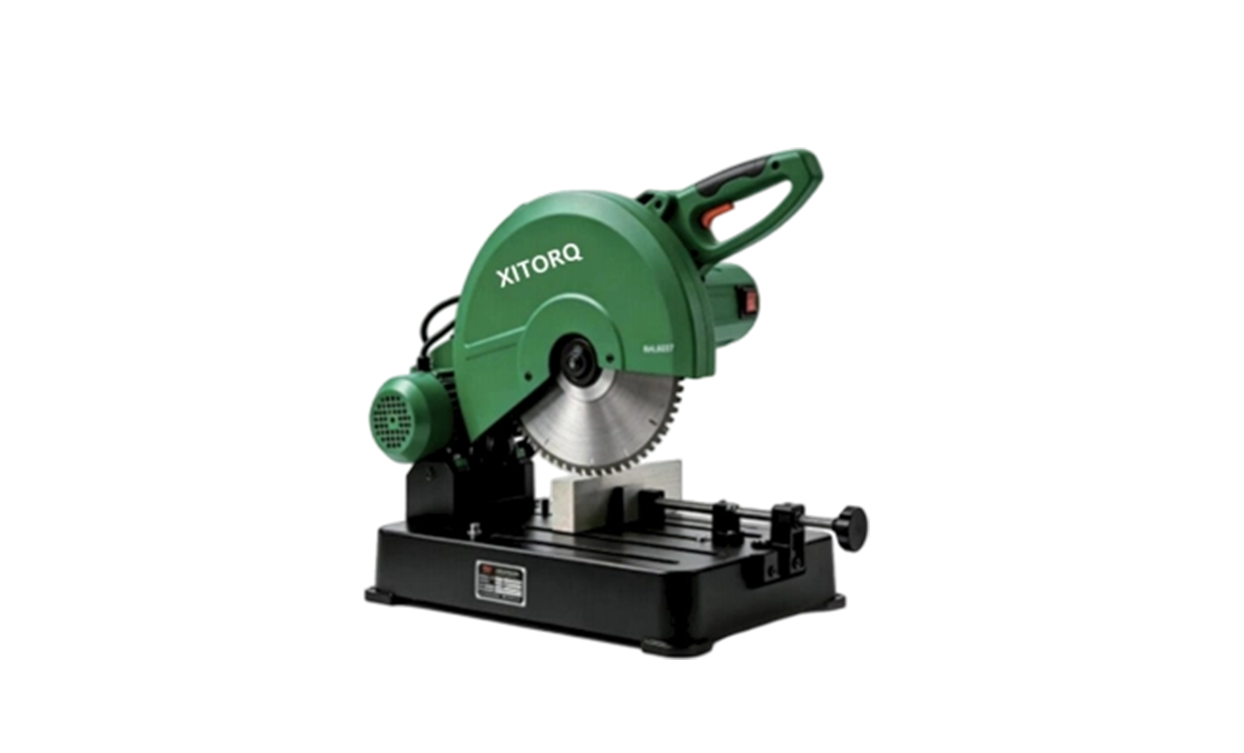
Esta sierra en frío de frecuencia variable con imán permanente de 220 V y 14" es una herramienta de corte de grado industrial diseñada para cortar ...
Ver detalles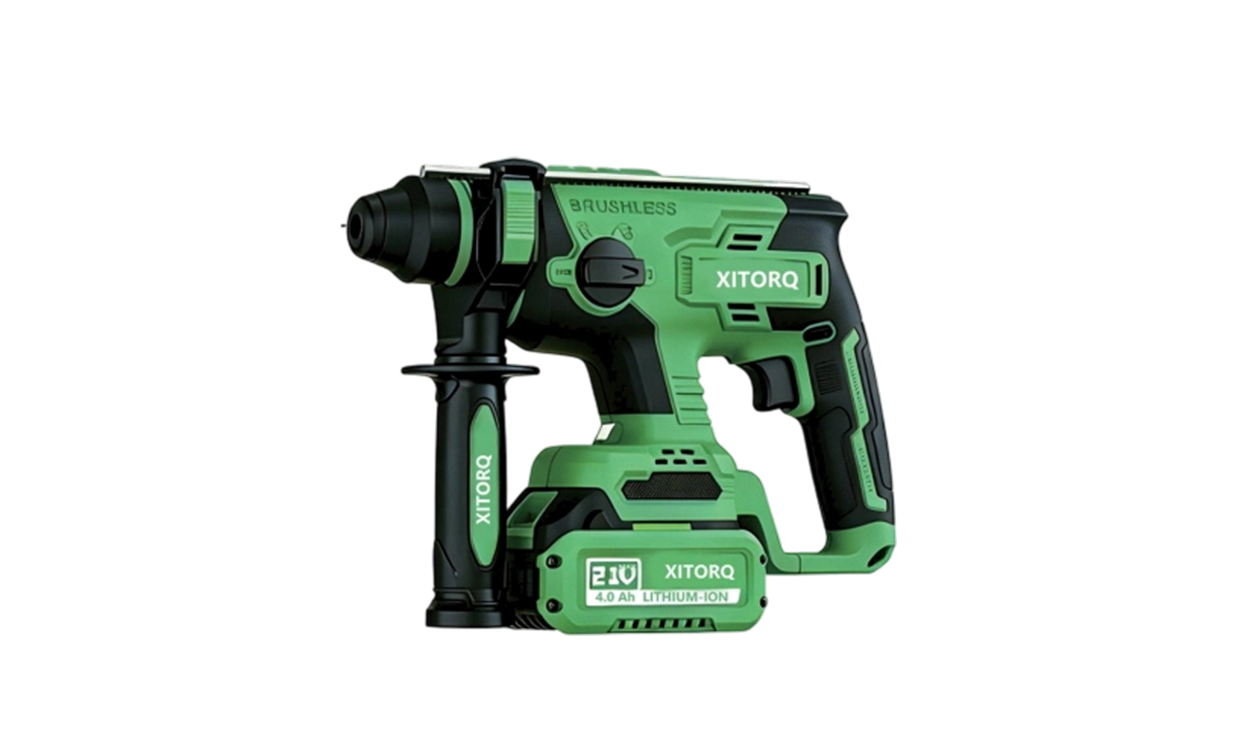
El martillo perforador sin escobillas de alto magnetismo e iones de litio de 21 V XJ.709 es un martillo de grado industrial de la marca Xiaojia. Eq...
Ver detalles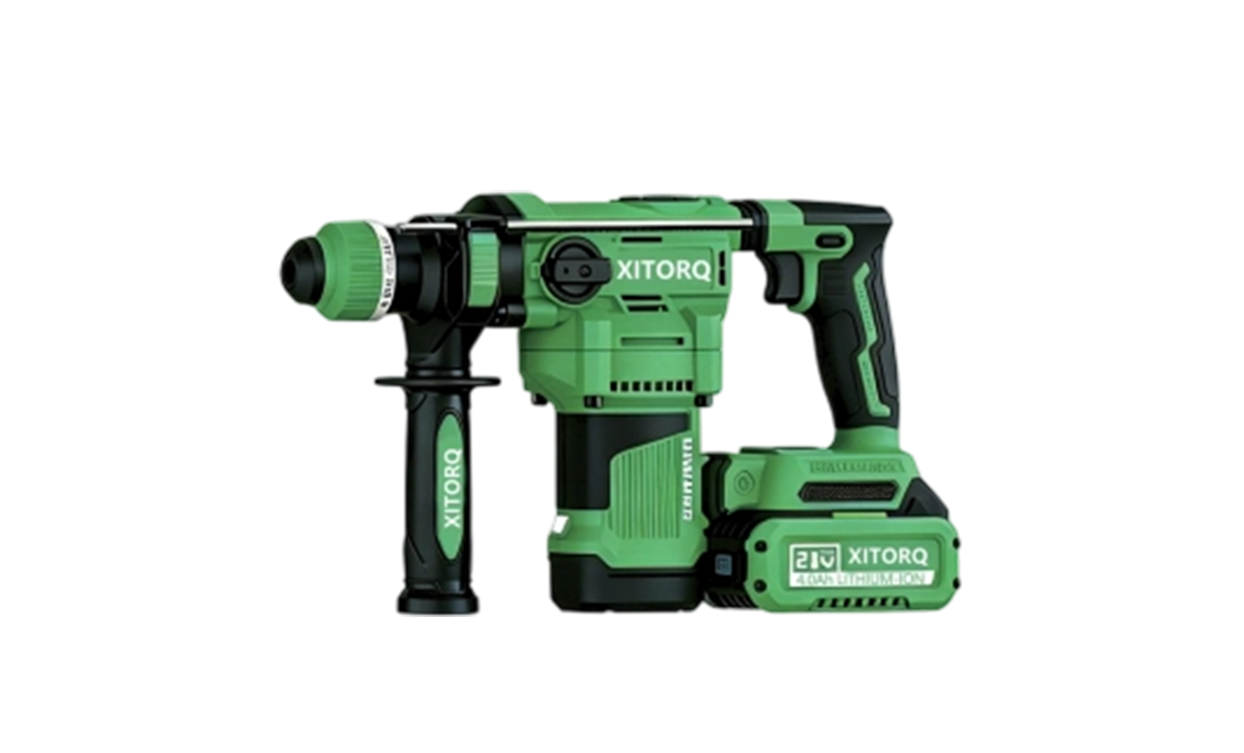
El martillo perforador sin escobillas altamente magnético de iones de litio de 21 V XJ.728 es un martillo industrial de alta resistencia de la marc...
Ver detalles
La motosierra eléctrica sin escobillas XJ.204 16V 4" es una motosierra compacta de iones de litio de la marca Xiaojia. Impulsada por un motor si...
Ver detalles
Esta pistola pulverizadora de iones de litio de 21 V (modelo de avión pequeño) es una herramienta de pintura portátil inalámbrica diseñada para pul...
Ver detalles
Derechos de autor © por Hangzhou Xinabo Intelligent Electromechanical Technology Co., Ltd Derechos reservados. Fabricantes de roscadores de tuberías
