
 English
 Español
 عربى


Máquina roscadora inteligente
1. Identifique automáticamente el diámetro de la tubería 2. Ajuste y configuración automática de herramientas 3. Rango de procesamiento de tuberías:...
Ver detalles
Contenido
Una tubería contra incendios de cuatro pulgadas, aproximadamente cuarenta porros, una fecha de entrega de dos semanas y una máquina con capacidad de sólo dos pulgadas. Ese único desajuste es el error más costoso en el roscado de tuberías y se manifiesta en equipos alquilados, horas extras o roscas que no pasan una verificación de calibre el día de la inspección. La solución no es una máquina más grande por defecto; es hacer coincidir tres variables correctamente: tamaño de la tubería y espesor de la pared, el estándar de rosca que medirá el inspector y la cantidad de juntas que su equipo debe cortar por turno.
Haga bien esos tres y todo lo demás, incluido el precio, seguirá de manera lógica. Si se equivocan, ninguna cantidad de caballos de fuerza lo compensará.
Si dejamos de lado el marketing, una máquina roscadora es un sistema de cinco partes: el mandril que sostiene el tubo, el cabezal que corta la rosca, el motor que la gira, la lubricación y el manejo de virutas, y el soporte o banco sobre el que se asienta. La debilidad en cualquiera de ellos se manifiesta como una tubería ovalada, hilos rotos o una máquina que camina por el suelo bajo carga.
Cinco especificaciones merecen su atención antes que el precio:
Comience con la tubería más grande del proyecto y luego agregue un tamaño de espacio libre. Si el trabajo incluye elevadores de 4 pulgadas y cabezales de 6 pulgadas, una máquina de 4 pulgadas ya es demasiado pequeña; Si el trabajo es de 1/2 a 2 pulgadas de HVAC y ramales de rociadores, una máquina de 4 pulgadas es un desperdicio de capital y peso adicional en el sitio.
Para trabajos comunes de instalación y mantenimiento, tres clases de máquinas cubren la mayoría de situaciones.
| clase | Capacidad típica | Método de enhebrado | Más adecuado para | Precaución práctica |
|---|---|---|---|---|
| Enhebrador de trinquete manual | 1/2 a 2 pulgadas | Cabezal de troquel único accionado manualmente | Reparaciones, pequeñas conexiones, espacios confinados | Fatiga del operador, reducción gradual inconsistente en tiradas largas |
| Eléctrico de dos velocidades | 15 a 100 mm (1/2 a 4 pulgadas) | Accionamiento por motor, dos rangos de velocidad | Instalación en sitio, tuberías contra incendios, red HVAC | Requiere potencia estable y una gestión correcta del desgaste del troquel. |
| Inteligente automático | Configurable, comúnmente a 4 pulgadas y más | Sujeción, alimentación y lubricación motorizadas | Talleres de fabricación, alto número de juntas, hilos no estándar | Mayor costo de capital, necesita operadores capacitados y mantenimiento planificado |
Una máquina eléctrica de dos velocidades como la SQ100 cubre de 15 a 100 mm, mientras que la SQ65 cubre de 15 a 65 mm; la diferencia de una clase de tamaño decide si una línea de 3 pulgadas es rutinaria o imposible.
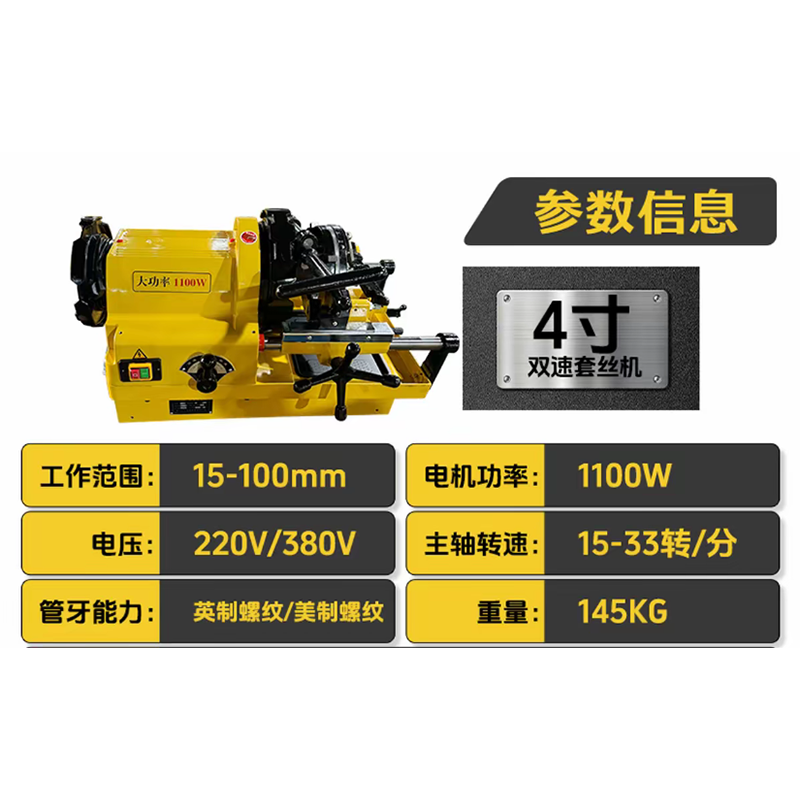 Máquina roscadora de tubos eléctrica de doble velocidad SQ100 de 4 pulgadas, 15-100 mm Esta máquina roscadora de tubos eléctrica de doble velocidad SQ100 de 4 pulgadas, 15-100 mm está diseñada para operaciones de roscado de tuberías precisas y eficientes, con un rango de trabajo de 15-100... Ver producto →
Compruebe también la compatibilidad de materiales. El acero al carbono se enrosca fácilmente; Las tuberías de acero inoxidable, galvanizadas y de aleaciones necesitan velocidades más lentas, troqueles más afilados y líquido de corte más generoso, y algunos grados de acero inoxidable de pared delgada deben cortarse con un método completamente diferente.
La decisión es aritmética, no preferencial. En acero al carbono de 2 pulgadas, un enhebrador manual suele tardar entre 8 y 15 minutos por unión una vez que se incluyen la configuración y el manejo. Una máquina eléctrica de dos velocidades lo lleva a aproximadamente de 3 a 5 minutos. Una máquina automática con sujeción, alimentación y lubricación motorizadas puede alcanzar de 1,5 a 2,5 minutos, y el operador es libre de preparar el siguiente tubo mientras se corta la rosca actual.
Multiplique esa diferencia por el costo de su tripulación. En 150 uniones, la brecha entre 12 minutos y 3 minutos por unión es aproximadamente 22 horas de trabajo en una sola tarea, antes de contar el retrabajo de los hilos rechazados. Esa suele ser la justificación completa para ascender de clase.
Las máquinas automáticas ganan su precio en tres situaciones específicas: alto número de juntas en tamaños repetitivos, especificaciones de roscas mixtas o no estándar que exigen paso y profundidad repetibles, y talleres donde la calidad de la rosca afecta directamente al ensamblaje posterior. Para un contratista que corta veinte juntas por semana en cinco tamaños, una máquina eléctrica de dos velocidades es la mejor compra, y el ahorro corresponde a troqueles, repuestos y un mandril de repuesto.
Donde la automatización realmente cambia los resultados es en la coherencia. Una máquina que controla la velocidad de avance y la lubricación elimina la variable del operador que hace que las roscas varíen entre turnos, lo cual es importante cuando un inspector mide una junta de cada diez. Nuestro soluciones de roscado se construyen en torno a esa idea de producción repetible en lugar de velocidad bruta únicamente.
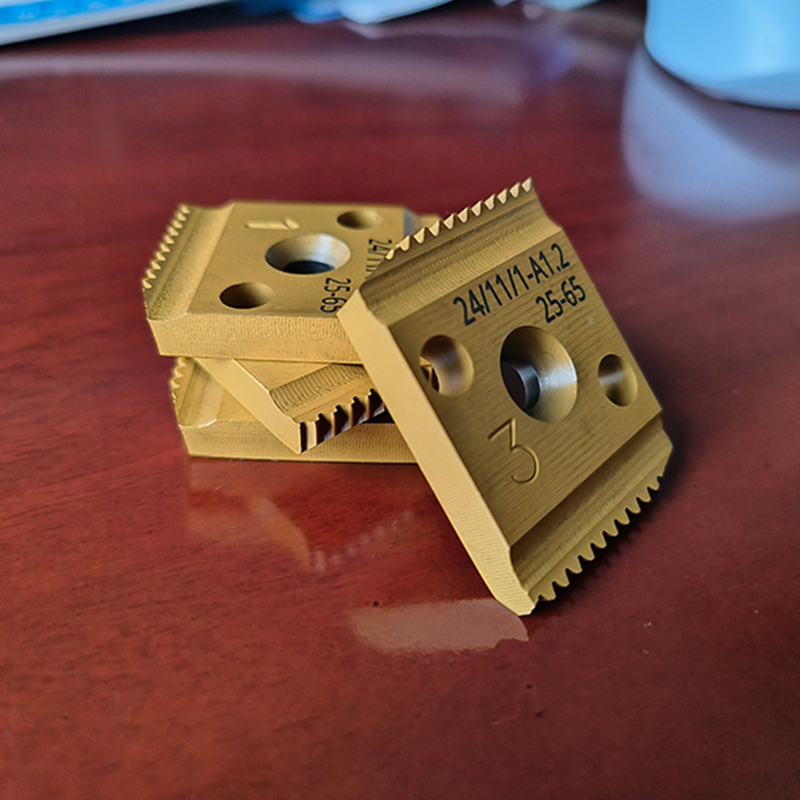 Máquina roscadora inteligente 1. Identificar automáticamente el diámetro de la tubería. Ver producto →
Los defectos en los hilos rara vez fallan inmediatamente. Fallan durante las pruebas de presión o después de una temporada de ciclos térmicos. Tres controles atrapan a la mayoría de ellos.
Las roscas NPT tienen un ahusamiento de 1:16 y el ahusamiento debe cortarse con el troquel, no forzarse apretándolo demasiado. Una junta NPT cortada correctamente debe ensamblarse a mano con aproximadamente dos o tres vueltas restantes, luego dar dos o tres vueltas con una llave. Menos vueltas significa un hilo de tamaño insuficiente; más significa que el hilo se cortó demasiado profundo o que el troquel está desgastado.
Utilice un calibre de paso para una verificación rápida en el campo y un calibre de anillo o tapón para la aceptación. Una posición de tolerancia común es más o menos una vuelta desde el plano de calibre básico. Si sus juntas se desplazan hacia el lado negativo a lo largo de un turno, deténgase e inspeccione el troquel; el desgaste es progresivo y uniforme, por lo que cada hilo posterior lo hereda.
Las roscas rotas, castañeteadas o irritadas apuntan a cuatro causas en orden de probabilidad: matrices desafiladas, líquido de corte insuficiente o incorrecto, velocidad del husillo demasiado alta o una tubería que no está sujeta concéntricamente. Verifique el mandril antes de culpar al cabezal de troquel.
Los troqueles son donde los presupuestos de roscado se filtran silenciosamente. Las matrices de acero de alta velocidad mantienen un borde mucho más largo que los equivalentes de acero al carbono, especialmente en tuberías inoxidables y galvanizadas, y toleran los cortes interrumpidos que ocurren cuando varía el espesor de la pared de la tubería. Los diseños de doble filo cortan tanto en el borde de ataque como en el de salida, lo que reduce el torque necesario por pasada y produce una cresta más limpia, a costa de un precio de compra ligeramente más alto.
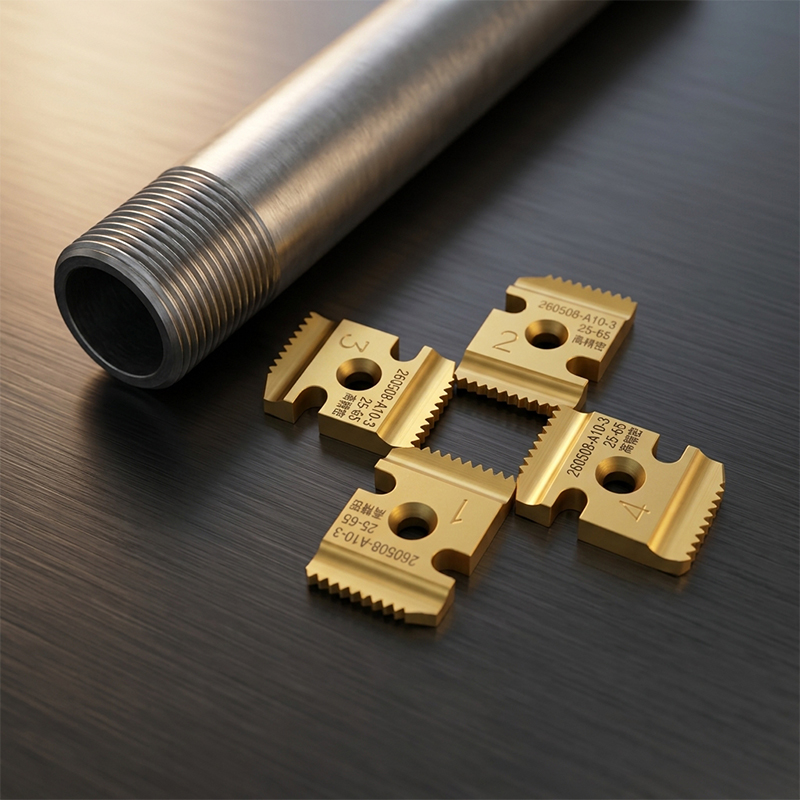 Troqueles de roscado de doble filo Compatibilidad especializada: Diseñados exclusivamente para máquinas roscadoras inteligentes, los troqueles cuentan con una estructura mecanizada de alta precisión que se adapta perfectamente a la operación... Ver producto →
El fluido de corte no es opcional en acero. Enfría el troquel, elimina las virutas y controla la fricción que provoca el irritamiento. Hacer funcionar una máquina en seco para ahorrar líquido normalmente duplica el consumo de troqueles y aumenta la tasa de rechazo, lo que supone un coste mucho mayor que el del propio líquido. Mantenga una bandeja de virutas o un separador en el circuito para que el fluido recirculado no lleve virutas abrasivas de regreso al filo.
Ordene matrices según el estándar exacto que especifica su proyecto y mantenga un juego de repuesto en el sitio. Un solo troquel desgastado puede dejar inactiva a toda una tripulación durante un día mientras se envía un reemplazo.
Confirme el suministro antes de que llegue la máquina. Los enhebradores eléctricos de dos velocidades suelen estar disponibles en configuraciones monofásicas de 220 V y trifásicas de 380 V, y las dos no son intercambiables en el sitio. Los cables de extensión largos provocan una caída de voltaje que se manifiesta como arranques lentos y motores quemados; Utilice el cable resistente más corto posible y proteja el circuito con un dispositivo de corriente residual.
Puntos de seguridad prácticos que aplican equipos experimentados: un interruptor de pie para que ambas manos permanezcan alejadas del cabezal de troquel, protegiendo el mandril giratorio, una parada de emergencia al alcance y una parada inmediata si la máquina comienza a caminar o la tubería se mueve. Los lugares húmedos y los trabajos invernales al aire libre requieren especial atención a la condición del cable, y la máquina debe nivelarse sobre un soporte o banco en lugar de apoyarse sobre restos de corte.
Las sierras de corte en frío y otras herramientas de preparación deben utilizarse con la misma disciplina. Un extremo de tubo cuadrado y sin rebabas enrosca con mucha más precisión que un corte con un disco abrasivo, y el desbarbado lleva segundos en comparación con volver a cortar una rosca estropeada.
Para obtener un recorrido más profundo del proceso de selección, incluidas las compensaciones entre clases, consulte esta guía práctica sobre cómo elegir una máquina roscadora de tubos .
Compre la tubería más grande que roscará, el estándar de rosca que medirá su inspector y el recuento de juntas que su equipo debe producir en cada turno. Esas tres respuestas determinan si una máquina eléctrica de dos velocidades o una unidad inteligente automática es la compra correcta, y también determinan cuánto debe gastar en troqueles y lubricación. Cada rechazo debido a un troquel desafilado o a un mandril resbaladizo fue una decisión que se tomó en la etapa de compra, no en el sitio.
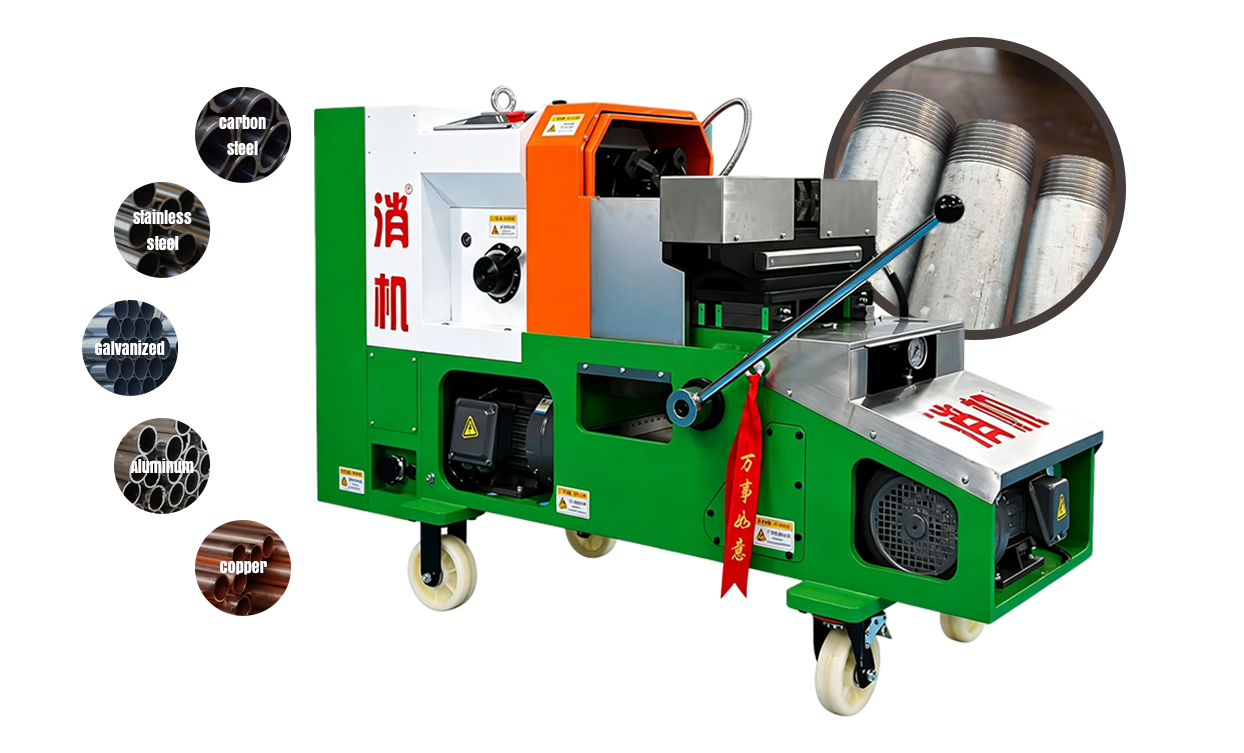
1. Identifique automáticamente el diámetro de la tubería 2. Ajuste y configuración automática de herramientas 3. Rango de procesamiento de tuberías:...
Ver detalles
1. Ajuste inteligente, atornillado eléctrico 2. Ahorre mano de obra y mejore la eficiencia 3. El diseño es razonable, seguro y confiable 4. Par regula...
Ver detalles
Compatibilidad especializada: Diseñados exclusivamente para máquinas roscadoras inteligentes, los troqueles cuentan con una estructura mecanizada de a...
Ver detalles
Esta sierra fría de frecuencia variable con imán permanente de 220 V y 14" es una herramienta de corte de calidad industrial diseñada para cortar perf...
Ver detalles
Esta máquina perforadora de tuberías contra incendios de 220 V es un dispositivo profesional diseñado para cortar orificios en tuberías de plomería y ...
Ver detalles
El martillo rotatorio sin escobillas de iones de litio de 21 V y alto magnetismo XJ.709 es un martillo de calidad industrial de la marca Xiaojia. Equi...
Ver detalles
La llave de impacto sin escobillas de iones de litio XJ.533 de 21 V es una herramienta inalámbrica alimentada por batería de 21 V de la marca Xiaojia,...
Ver detalles
La llave de trinquete angular sin escobillas XJ.592 de 16 V es un trinquete compacto de calidad industrial de la marca Xiaojia. Equipado con un motor ...
Ver detalles
La sierra circular sin escobillas de iones de litio de alto magnetismo XJ.853 de 21 V es una sierra circular portátil de calidad industrial de la marc...
Ver detalles
La motosierra eléctrica sin escobillas XJ.206 de 16 V y 6" es una motosierra de iones de litio de tamaño mediano de la marca Xiaojia. Impulsado por un...
Ver detalles
Derechos de autor © por Hangzhou Xinabo Intelligent Electromechanical Technology Co., Ltd Derechos reservados. Fabricantes de roscadores de tuberías
